液压剪板机选型与运维深度解析:从技术参数到产线适配的实战逻辑
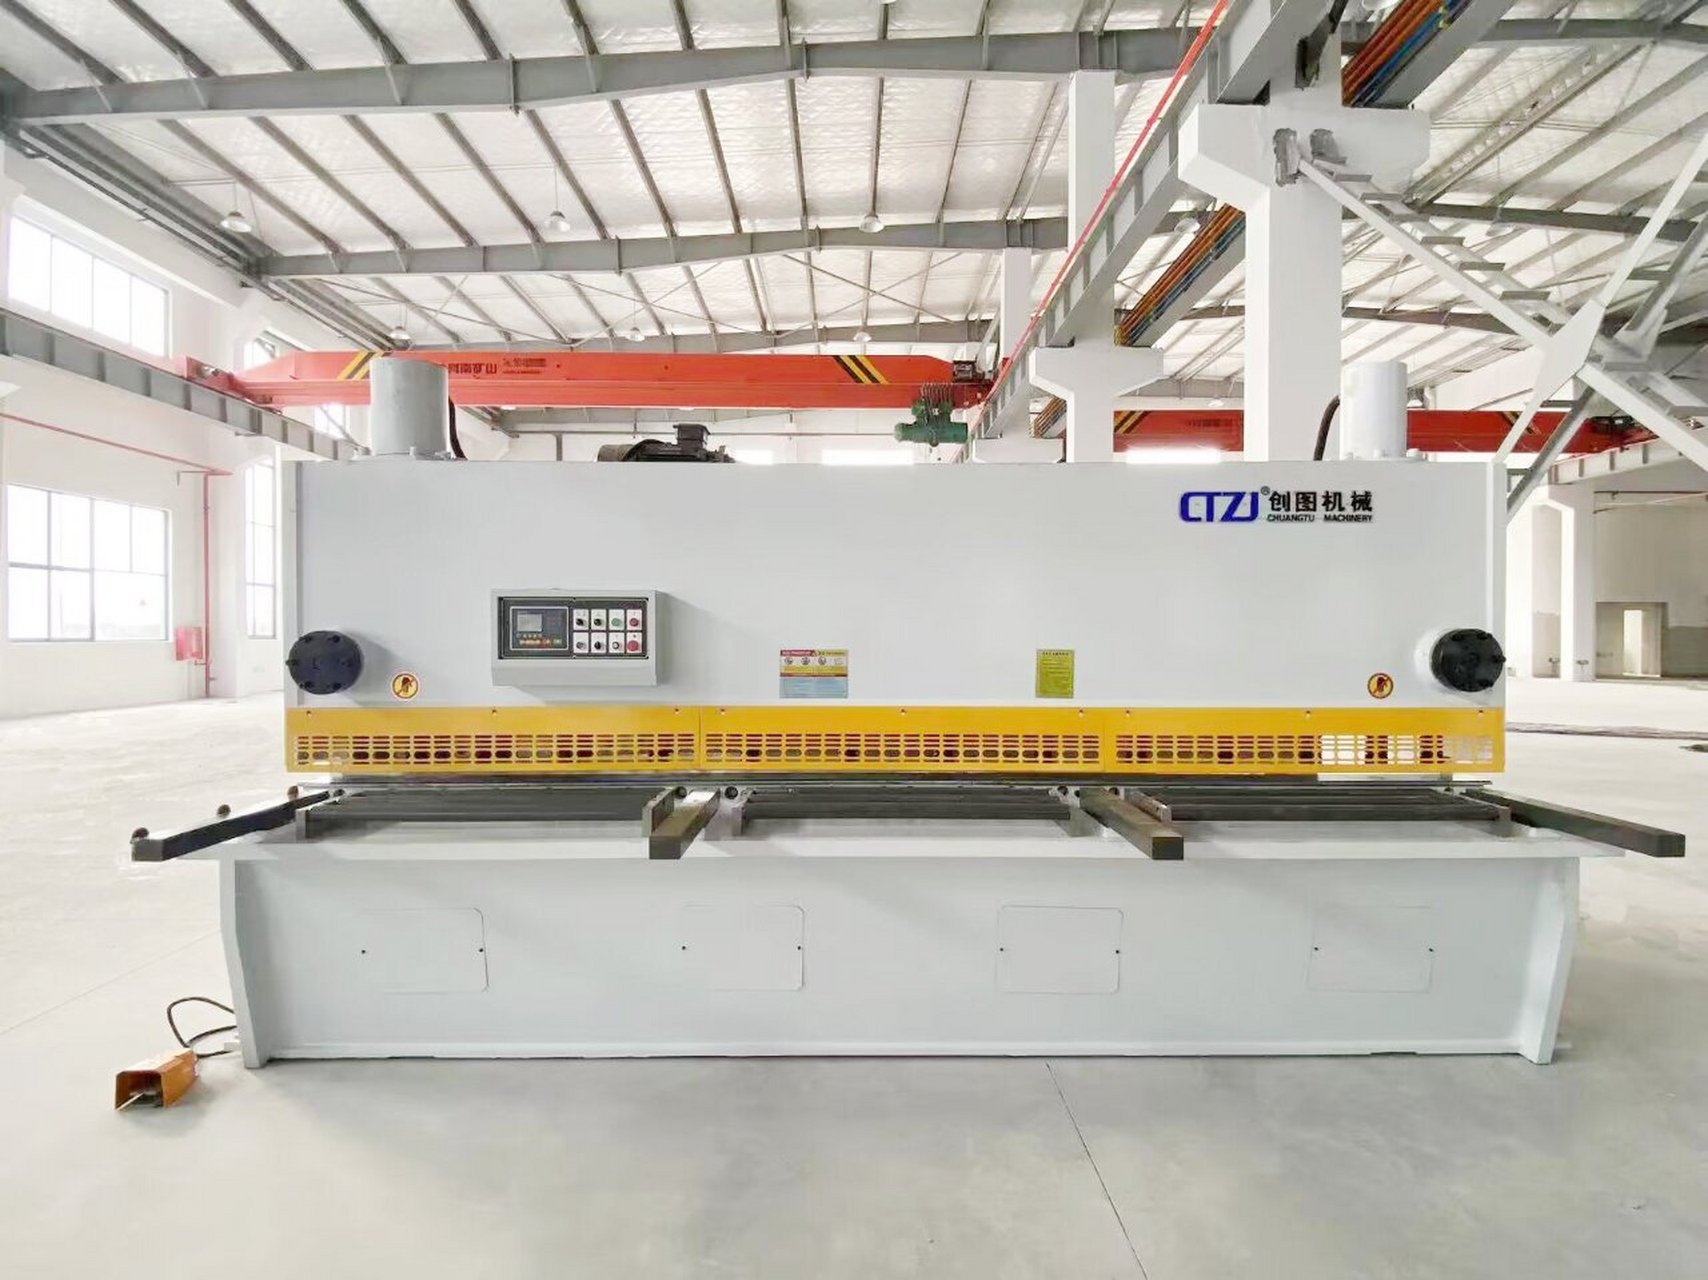
在钣金加工设备体系中,液压剪板机长期占据中厚板下料环节的核心位置。尽管光纤激光切割机在薄板领域攻城略地,但在6mm以上碳钢、不锈钢及高强钢的直线剪切场景中,液压剪板机凭借单位成本低、切口垂直度高、维护门槛适中的优势,依然是多数金属制品厂、工程机械配套厂和钢结构企业的首选装备。南通作为国内锻压设备的重要集聚区,液压剪板机的年出货量占全国同类产品相当比例,其技术演进与市场行情值得深入剖析。
一、液压剪板机的技术分水岭:从普通数显到数控伺服
当前市场上的液压剪板机大致可分为三个技术层级。第一类是普通数显型,采用齿轮泵或叶片泵驱动,后挡料为手动或电动调节,定位精度通常在±0.5mm左右,适合对剪切精度要求不苛刻的粗加工场景。第二类是经济型数控剪板机,配备简易数控系统与伺服电机驱动后挡料,精度可提升至±0.1mm,是中小型钣金厂的性价比之选。第三类是全伺服数控液压剪板机,采用比例伺服阀控制油缸同步,配合光栅尺闭环反馈,精度稳定在±0.02mm以内,且具备剪切角度自动补偿、刀口间隙自动调整等功能。
值得关注的是,近三年国产数控系统在剪板机领域的渗透率快速提升。以南京埃斯顿、深圳汇川等品牌为代表的伺服驱动方案,将整机成本较进口系统拉低约30%,同时保持了足够的响应速度与稳定性。对于年加工量在2000吨以内的企业,选择国产数控系统的液压剪板机,投资回收期通常可控制在18个月左右。
二、选型核心参数:不只是看“能剪多厚”
很多采购者在询价时第一句话便是“最大能剪多厚”,但液压剪板机的实际能力受多重参数制约。以一台标称16mm×3200mm的液压剪板机为例,其剪切16mm碳钢时的刀口间隙约为0.8mm,若换剪6mm不锈钢,间隙需调整至0.3mm左右,否则切口易产生毛刺甚至崩刃。因此,刀口间隙可调范围与剪切角度是比“最大厚度”更值得关注的指标。
此外,后挡料的行程速度直接影响生产效率。普通电动后挡料的移动速度约为100mm/s,而伺服驱动可达到200mm/s以上,在批量剪切不同长度工件时,单次定位时间可缩短2-3秒。按每天500次剪切计算,一年可节省约40小时的辅助时间。喉口深度则决定了能否剪切宽度较大的板材,对于加工电梯门板、配电柜侧板等工件,建议选择喉口深度不小于500mm的机型。
三、真实产线数据:液压剪板机在典型场景中的表现
以江苏南通某金属制品企业为例,该厂主营工程机械驾驶室覆盖件,月产各类钣金件约120吨。2022年该厂淘汰两台老式机械剪板机,换装一台南通昇利剪床机械生产的QC12K-12×4000数控液压剪板机。据设备主管反馈,换装后单班下料效率提升约22%,主要来自三方面:一是后挡料伺服定位减少了人工对刀时间;二是剪切角度从1.5°优化至1.2°,薄板变形量明显减小;三是液压系统采用双联泵供油,快进与工进切换平顺,消除了旧机型的爬行现象。
在刀具寿命方面,该厂主要剪切Q235B与Q345B碳钢,刀片材质为6CrW2Si,刃口经真空淬火处理,硬度HRC58-60。实际使用数据显示,单次刃磨可剪切约8000-10000次,按每天300次计算,约30天需刃磨一次,刀片可重复刃磨12-15次,综合使用寿命超过一年。这一数据与行业普遍水平基本吻合,但若剪切不锈钢或高强钢,刀具寿命通常下降30%-40%。
四、维护要点与常见故障排查
液压剪板机的稳定性很大程度上取决于日常维护。液压油清洁度是首要因素,建议每2000小时更换一次46号抗磨液压油,并同步清洗吸油过滤器。若油液污染度超过NAS 9级,比例伺服阀易出现卡滞,导致油缸不同步、剪切面倾斜。其次,后挡料导轨的润滑不可忽视,每月应加注锂基润滑脂一次,防止丝杠磨损后定位精度漂移。
常见故障中,“剪切无力”多因系统压力不足,可检查溢流阀设定值是否在20-25MPa区间,以及主油泵是否内泄。“刀架下行抖动”则往往与蓄能器氮气压力不足有关,正常预充压力应为系统工作压力的60%-70%。对于配备数控系统的机型,若出现“位置偏差过大”报警,应先排查编码器连接线是否松动,再检查伺服驱动器增益参数是否被误调。
五、市场行情与二手设备选购建议
目前南通地区液压剪板机的价格区间较为透明:6mm×2500mm普通数显机型约4-6万元,12mm×4000mm数控机型约12-18万元,20mm×6000mm全伺服机型则需30万元以上。二手剪板机价格通常为新机的40%-60%,但需重点检查刀架导轨磨损量、油缸内壁划痕及数控系统版本。若二手设备使用年限超过8年,建议预留1-2万元用于液压系统翻新与精度校准。
对于预算有限的小型加工坊,选择一台状态良好的二手液压剪板机,配合新购刀片与密封件,往往比购置低端新机更具性价比。但需注意,2015年以前生产的机型多采用继电器控制,故障率偏高,且配件供应逐渐紧张,选购时应优先考虑2018年以后出厂、具备完整维修记录的设备。
液压剪板机作为钣金下料的基础装备,其选型逻辑始终围绕“材料特性、精度要求、产能节拍”三个维度展开。在南通锻压设备产业集群的支撑下,国产液压剪板机在数控化、伺服化方向上的进步有目共睹。对于加工企业而言,与其追逐参数表上的“最大能力”,不如深入评估自身产品结构,选择刀口间隙可调、后挡料响应快、液压系统稳定的机型,方能在长期使用中摊薄综合成本。